통계분석 기법을 이용한 석탄화력 탈질 암모니아 유량 제어 개선방안 연구

초록
본 연구는 석탄화력 발전소 탈질설비의 암모니아 유량제어 최적화를 위해 OO화력 1~4호기 운전데이터 2,629,176건을 다중선형회귀분석 기법을 적용하여 로직 개선을 위한 제어모델을 제안한 연구이다. 기존 출구 NOx 피드백 방식은 입구 NOx 변동 대응이 어려워 암모니아 유량 변동에 따라 배출 NOx량의 변동이 반복되었다. 입구 NOx와 연료 유량을 변수로 다중선형 회귀분석 기법을 통하여 예측식을 도출하였다. 개선 로직 적용 후 밸브 변동은 30%p에서 9%p로, 유량변동은 115 kg/h에서 40 kg/h으로 안정화되고, 암모니아 슬립은 최대 83.8% 감소하였다. GGH Cooler 차압은 정상기준 이내로 유지되었고, 연간 암모니아 124톤 절감 및 NOx 161.78톤 감축의 환경적, 경제적 효과가 입증되었다.
Abstract
This study uses OO Thermal Power Units 1 to 4 to optimize ammonia flow control in coal-fired power plant denitrification facilities. This study proposes an improved control model by applying multiple linear regression to 2,629,176 operating data points. The existing outlet NOx feedback method had difficulty responding to inlet NOx fluctuations, Repeated fluctuations in NOx emissions were observed due to the ammonia flow swing. A prediction equation was derived using inlet NOx and fuel flow as independent variables. After applying the improvement logic, the valve change is stabilized from 30 %p to 9 %p, and the flow rate is stabilized from 115 kg/h to 40 kg/h, and Ammonia slip decreased by up to 83.8 %. The GGH Cooler differential pressure was maintained within the normal standard. The environmental and economic benefits of reducing ammonia consumption by 124 tons per year and 161.78 tons of NOx reduction have been demonstrated.
Keywords:
Coal-Fired Power Plant, SCR, Ammonia Flow Control, Multilinear Regression Analysis, NOx Reduction키워드:
석탄화력발전소, 선택적 촉매 환원법, 암모니아 유량 제어, 다중선형회귀분석, NOx 저감1. 서 론
석탄화력발전소 탈질설비는 석탄 연소 시 발생하는 질소산화물(NOx)을 저감하는 설비로, 탈질설비 내부 촉매에 암모니아 (NH3)를 분사하여 촉매를 통과한 NOx와 반응하여 질소(N2)와 수증기(H2O)로 환원한다. 그러나 탈질설비의 제어 방법 중 암모니아의 유량제어는 매우 어려운 문제로 설비운영에 많은 어려움을 주고 있다. 특히 기존의 유량제어방식은 굴뚝 NOx SCR 내부 변화에 적절하게 대응하지 못하여 암모니아 유량의 스윙(Swing)과 제어가 어려운 문제가 빈번히 발생하여 왔다.1)
특히, OO 1~4호기는 암모니아 유량제어 밸브 자동 제어가 준공 이후 지속적으로 문제를 발생시켜 수동 또는 반자동 운전에 의존하고 있다. 또한 탈질설비 성능을 개선하기 위하여 2022년에 시행된 환경 설비 성능개선공사에서 설비개선을 하였음에도 불구하고 자동 운전이 어려운 제어 로직이 적용되어, NOx 규제치 초과와 과도한 암모니아 주입에 따른 설비 손상이 빈번히 발생하고 있다. 또한 대기환경보전법의 법적 기준치가 5년간 최대 11.3배까지 강화되면서, 규제 초과 시 행정 처분 및 조업 정지와 같은 법적 제재를 피하기 위해 안정적인 자동제어 시스템의 도입이 시급한 상황이 되었다.
기존 제어로직은 2007년 설치 이후 KC 코트렐사가 제공한 구조로, 이미 배출된 NOx 농도를 기준으로 암모니아 유량을 조절하는 방식이었다.2) 이는 실시간 변화에 대응이 어려워, 실제값과 설정값의 편차가 크고 PID 제어기 출력이 불안정하여 자동 운전에 부적합했다. 2022년 환경설비 개선공사 이후 적용된 개선 로직도 유량계산방식에 문제가 있어 여러 가지 개선방안이 검토되고 있었다. 개선된 로직에는 유입 공기량과 탈질설비 효율 등이 반영되었지만, 입력 변수 간의 상관관계 등이 명확하지 않아 암모니아 유량의 스윙(Swing)이 증가되어 당초 기대했던 제어 안정성이 감소되었다.
또한 다량의 암모니아 주입은 탈황 냉각기(GGH Cooler)의 Tube에 중황산 암모늄(ABS)이 축적되어, 보일러 차압이 상승하고 정상적인 운전이 불가능한 상태에 이르는 문제가 발생하였다. 이러한 문제는 보일러 정지와 추가적인 정비를 초래하여 막대한 손실을 발생시켰다.3) 이러한 상황은 강화되는 대기환경보전법 기준과 맞물려, SCR 제어로직 최적화의 시급성을 더욱 부각시키고 있다.
이러한 석탄화력 발전소 보일러 유량 제어에 관한 앞선 연구들은 다음 네 가지 유형이 대표적인 사례로 조사되었다.
첫째, 반응속도 기반 촉매 반응 예측기법 연구이다. 이 연구는 NH₃와 NOx가 어떤 원리로 반응하는지를 자세히 설명할 수 있다는 장점이 있다. 그러나 발전 출력이나 가스 혼합 상태처럼 실제 현장에서 순간적으로 바뀌는 조건까지 충분히 반영하기는 어려웠다.4,5,6)
둘째, 현장 데이터 기반 실증 연구이다. 이 방법은 실제 운전자료를 사용하므로 발전소에서 나타나는 운전 특성을 잘 보여 준다. 반면 특정 발전소나 특정 운전 조건에서 얻은 결과가 대부분으로, 다른 설비에 그대로 적용하기에는 한계가 있었다.7,8)
셋째, 인공지능 기반 예측·제어 연구이다. ANN (Artificial Neural Network) 같은 인공신경망 기법은 예측 정확도가 높다는 장점이 있다. 하지만 결과가 어떻게 나왔는지를 설명하기 어려운 경우가 많아, 발전소 현장에서 바로 해석하고 로직으로 적용하는 데에는 제약이 있었다. 또 실시간 제어에 활용하려면 추가적인 검토가 필요했다.9,10,11)
넷째, 통계 기반 분석 연구이다. 통계 기법은 제어로직을 비교적 쉽게 해석할 수 있고, 각 변수들이 서로 어떤 영향을 주는지도 분명하게 확인할 수 있다. 그렇지만 이런 분석 결과를 실제 최적 제어로직으로 연결한 연구는 많지 않았다.12)
특히, SCR 설비에서 암모니아 유량을 가장 알맞게 제어하려면, 여러 변수 사이의 관계와 영향 정도를 수치로 분명하게 나타낼 수 있는 방법이 필요하다. 이런 점에서 다중선형회귀분석(Multiple Linear Regression, MLR)은 계산 속도가 빠르고 변수별 영향을 직접 확인할 수 있어 발전소 현장에 적용하기에 적절한 방법이다. 그러나 기존 연구사례를 살펴보면, 이 방법을 실제 암모니아 유량 제어로직에까지 연결한 사례는 거의 없었다. 실제로 OO 1~4호기에서는 NOx 배출기준 초과, 암모니아 주입량의 큰 변동, 유량 제어밸브의 응답 불량 같은 문제가 나타났다. 이런 사례는 기존의 피드백 중심 제어방식이 현장 운전 조건과 상이할 수 있음을 보여 주었으며, 따라서 실제 운전데이터를 활용해 더 정밀한 제어로직을 만드는 작업이 필요한 것으로 사료된다.13)
따라서 본 연구에서는 회귀계수를 기반으로 최적 암모니아 유량 산정식을 구축한 후, 제어 신호로 빠른 변환이 가능한 ‘설명형 제어모델’을 개발하여, 기존 PID 중심 피드백 로직의 한계를 보완하고, 실제 발전소 상황에 적용가능한 안정적 제어 로직을 제안하여, 최종적으로 OO 1~4호기의 최근 운전 문제를 해결할 수 있는 개선 로직을 제시하고자 한다. 본 연구 완료 시 탈질설비 운영을 최적화하여 NOx 배출을 저감하고, 암모니아 슬립을 억제하여 설비의 안정적 운전이 가능할 것으로 사료된다.
2. OO화력 탈질설비 운전 및 제어
OO화력 1~4호기의 탈질설비 암모니아 유량제어 밸브는 자동 운전 시 출구 NOx 제어가 어려워 NOx 증가 추세 및 운전 영역 조정 시 빈번히 수동운전을 시행하고 있으며, 이외에 다양한 운전 이벤트 발생에도 운전원이 암모니아 유량제어 밸브 수동조작을 통해 암모니아 주입량 조절하여 운영하고 있었다.
특히, 4호기 SCR 암모니아 유량 제어밸브 자동 운전 시 밸브 개도 Swing 등의 SCR 암모니아 유량 제어밸브의 제어난조로 인하여 NOx 규제치 5분 데이터 초과가 2건 발생하는 등 규제치 초과가 수 회 발생하여 관리에 많은 어려움을 겪고 있었다.
OO화력 1~4호기의 탈질설비 제어를 위한 구성 로직은 Fig. 1과 같이 이미 SCR 출구로 NOx가 배출된 뒤 배출 억제를 위한 암모니아 유량을 제어는 방식으로 운영되고 있어 입구 NOx 변동에 따른 대응이 어려웠다. 먼저, OO 2호기의 제어 로직은 출구 NOx 운전원 설정값과 실제값 차이를 PID 제어 출력을 통해 암모니아 필요 유량을 산출하도록 되어 있어 입구 NOx 상승에 의한 선행제어 요소가 없고, SCR 출구 NOx만으로 암모니아 유량을 제어하는 구조로 규제치 준수가 매우 어려운 상황이다.
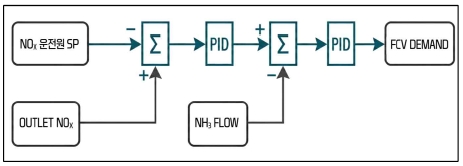
OO Thermal Power Plant Unit 2 enitrification Equipment Control Logic
환경설비 개선공사가 이미 진행된 1, 4호기의 로직(Fig. 2) 은 암모니아 유량 요구량에 SCR 효율을 더해 필요 유량을 산출하는 방법으로 개선하여 운영하였으나, 운전원 NOx SP는 상시 5 ppm 이하로 입구 NOx보다 매우 작아 효율에 의한 가중치가 항상 최대로 유지되어 암모니아 유량에 대한 영향이 미비하고, 입구 NOx와 공기 유량에 의한 보정 로직이 있으나, 작은 변화에도 큰 폭으로 유량 변동되어 외란으로 작용하여 재검토가 필요한 상황이다.
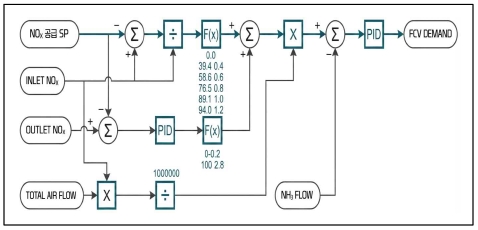
OO Thermal Power Plant Unit 1~4 Denitrification Equipment Control Logic (After Environmental Equipment Improvement Project)
3. 암모니아 유량제어 로직 개발
3.1 유량제어 로직 개선
OO화력 1~4호기 탈질설비의 암모니아 유량제어 로직은 SCR 출구 온도에 의한 암모니아 주입 차단 조건을 294℃, 저출력 운전에 의한 주입 차단 온도 마진을 확보하기 위하여 SCR 입구 온도로 변경하고, 환경설비 개선공사 이후 암모니아의 폭발을 방지하기 위하여 Air/NH3 Ratio를 95%에서 90%로 하향 운전하면서 공기/암모니아 비율에 따른 암모니아 주입 차단 로직을 신설하여 운영 중이었다. 그러나 Fig. 3과 같이 암모니아 유량 제어밸브 개도가 50% 이상에서 개도 1% 미만의 변화에도 유량 변동 폭이 커 밸브 개도와 암모니아 유량 Swing이 지속되었다. 또한 Fig. 4와 같이 Duct 내부 편류로 인해 분석기 설치 위치별로 편차가 커 SCR 출구 NOx 중간값이 굴뚝 NOx 측정값과 차이가 있어 NOx의 제어가 어려운 상황이었다.14)
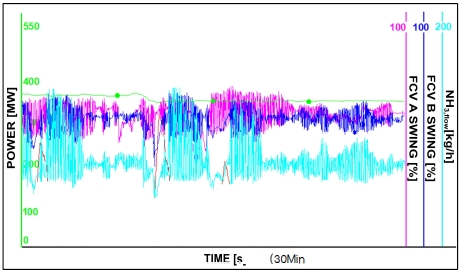
OO Thermal Power plant unit 4 370 MW Operation Trend (’23.1)
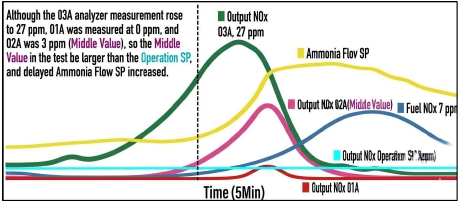
OO Thermal Power plant unit 4 SCR-A Outlet NOx Trend (’23.1)
본 연구에서는 탈질설비 NOx 제어를 개선하기 위해 Fig. 5와 같이 탈질설비 입구 NOx 또는 연료량 F(x)값 중 큰 값을 선택하여 이를 암모니아 유량으로 환산하였고, 이 값을 선행 제어값으로 사용하였다. 피드백 제어로 운전원의 설정값과 탈질설비 출구 NOx 측정값을 비교하여 편차를 만들고, 이 편차를 PID 제어기에서 계산하여 암모니아 주입 유량을 가감하여 NOx를 제어하는 로직으로변경하였다.
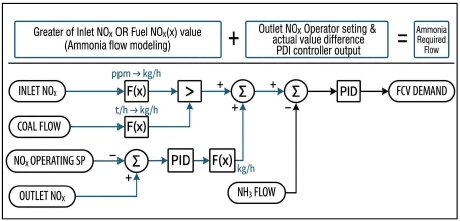
Improved logic for calculating the required ammonia flow rate for the denitrification equipment at OO Thermal Power plant unit 1~4
기존 탈질설비 출구 NOx에 대한 피드백 제어 대비 탈질설비 입구 NOx 변동에 대한 선행제어로 NOx 변화에 대한 탈질 제어 속응성이 향상되었다. 밸브 개도별 암모니아 유량을 측정하였고, 측정된 유량에 따라 유량제어 밸브 출력을 변화시키는 F(x) Curve를 만들고, 여기에 맞춰 밸브 개도를 수정하여 제어기 출력 대비 유량 선형성을 향상하였다.
3.2 다중선형 회귀분석 기법을 이용한 암모 니아 유량제어 로직 개발
입구 NOx와 연료량을 암모니아 유량으로 변환하는 F(x)값 설정 시 과거 수동운전 경험에 기반한 산식 설정으로 암모니아의 유량 환산값의 정밀도가 저하되었다. 그래서 Fig. 6과 같이 전반적으로 유량 변화가 크고, 급탄기 F 기동 시에는 밸브 움직임이 민감하여 암모니아가 과다 주입되었다. 또한 밸브 개도가 큰 폭으로 변화하는 현상이 지속되어 보다 정밀한 유량 변화 F(x)값이 필요하게 되었다.15,16)
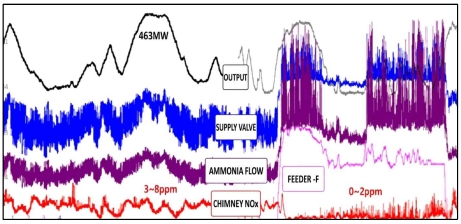
OO Thermal Power plant Unit 4 Ammonia Supply Valve Automatic Operation Test Result (’23.8)
이에 따라 기본 F(x) 변환산식의 구간별 기울기를 보정하는 단순 보정 방식이 아닌 실시간 산출된 2,629,176개의 연료량과 NOx량 데이터에 기반하여 다중회귀분석이론을 이용한 필요 암모니아 유량을 산출하는 수식을 개발하는 방법을 연구하였다.
다중회귀분석 방정식의 산출을 위해 먼저 OO화력 4호기에서 ’23년 8월부터 12월까지 운전된 발전기 출력, NOx 배출량, Inlet NOx(A, B Train), Coal Flow, SCR Temp, SCR Pr, Total Air Flow의 자동운전 데이터 2,629,176개를 취득하였다. 이 Data를 Python을 활용하여 Data에서 암모니아의 미공급 상황 및 이상값을 제거하고, Heat Map 그래프로 상관관계를 시각화하여 종속변수와의 상관관계를 분석한 후 종속변수와의 상관관계가 높은 변수로 Inlet NOx와 Total Coal Flow 2개의 변수를 선정하였다(Table 1, Fig. 7).

OO Thermal Power plant Unit 4 Denitrification equipment Data Heat Map Graph
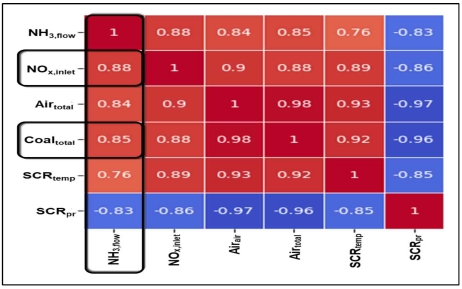
Selection of two variables highly correlated with the dependent variable
이후 이에 대한 중요변수 데이터의 분포를 Fig. 8, 9와 같이 산점도로 나타내어 회귀분석이 가능 여부와 선형성을 확인하고 최저 운전 부하 미달(300 MW 미만), 촉매 미반응 온도(294℃ 미만), 분석기 및 계측기 Signal Bad Quality 등의 불필요 데이터의 추가 전처리 과정을 진행하였다.
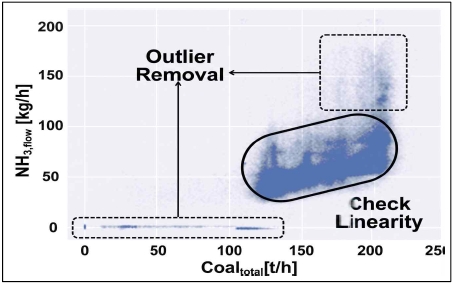
Discover additional data refinement elements and verify linearity
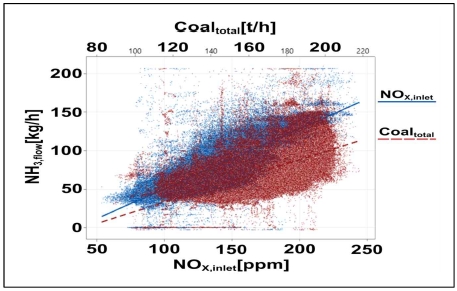
Scatter plot of NH3 flow, inlet NOx, and coal flow
이렇게 산출되어 정리된 Inlet NOx Total Coal Flow 2개의 변수에 대해 빅데이터를 기반으로 Python 다중선형 회귀분석 기법 프로그램을 활용하여 아래와 같은 암모니아 필요 유량 예측식을 도출할 수 있었다(Table 2). 이 회귀 모형의 통계적 의미가 있는지를 검증하기 위하여 세 가지 지표를 가지고 검증하였다. 첫째, T-Value의 절댓값이 클수록 변수의 유의성이 높다는 의미로 본 연구 결과에서의 절댓값은 1,000을 초과하여 두 변수 모두 매우 강한 통계적 의미를 가진 것을 확인하였다. 둘째로 Fisher의 5% 유의수준에 따라 P-value가 0.05 이하이면 해당변수가 유의미하다고 판단하는데 본 모형의 P값은 0으로 그 기준을 만족하였다.17) 셋째로, Marquardt의 다중공선성 경고 기준에 따라 분산팽창계수(Variance Inflation Factor, VIF)가 10 미만이면 다중공선성 문제가 없다고 보는데 두 변수 모두 1.22로 조건을 만족하였다.18)
Equation derivation through multiple regression analysis
결정계수 R-Sq는 86.2%로, 이는 Henseler 외(2009)가 제시한 설명력 기준을 크게 상회하며, 또한 Cohen의 분야별 평가 기준에 따라 이 모델이 암모니아 유량변동의 86.2%를 설명할 수 있다는 의미로 본 회귀 모형은 통계적 유의성, 설명력, 안정성 모두에서 매우 우수한 결과를 보였다.19) 나머지 13.8 %는 탈질 촉매 활성도의 노화와 석탄품질 변동, 운전원 수동개입에 의한 비정상 구간 등 비포착 변수에 기인할 것으로 추정되며, 실시간 PID Feed Back 보정으로 충분히 흡수 가능하고, 향후, 운전데이터 축적 시 재모델링을 통해 정밀도를 더 높일 수 있을 것으로 사료된다.
또한 본 예측식에서 암모니아는 SCR 촉매 반응 온도인 294℃ 이상에서 투입됨에 따라 저부하에서는 투입이 되지 않아 상수가 음의 값이더라도 음의 유량이 존재할 수 없어 적용이 가능하였다.
이렇게 도출된 유량 예측식의 검증을 위해 Fig. 10과 같이 실제값과 도출된 유량 예측식을 활용한 예측값을 시각적으로 비교하였다. 그 결과, 암모니아 유량 예측식에 따른 예측값이 실제값보다 편차가 작게 나타남을 확인할 수 있었다. 이렇게 검증된 예측식을 바탕으로 변경한 로직에 적용하여 Fig. 11과 같은 최종 탈질설비 암모니아 유량 산출 로직을 결정하였다.
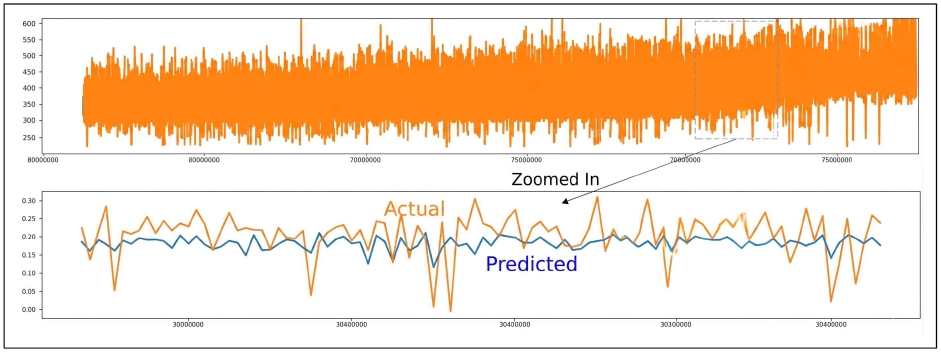
Comparison of Visualization of actual and predicted values
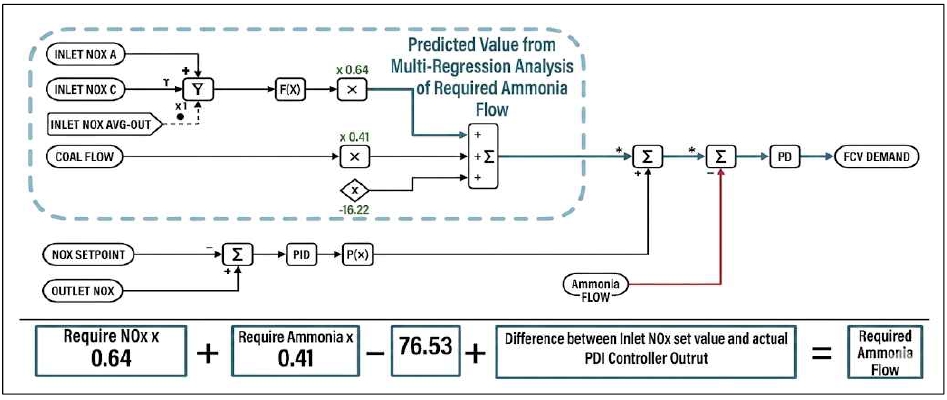
Finalized ammonia flow prediction logic for the DeNOx facility
4. 실험결과
4.1 로직 변경 전후 암모니아 유량 변동 및 굴뚝 NOx 변화 비교 분석
연구결과, 도출된 로직의 암모니아 유량 제어의 적합성을 확인하기 위해 동일 설계사양의 500비 개선공사 시기가 동일하게 적용되어 호기 간 MW급 표준화 호기로, SCR 촉매 사양 및 환경설 운전 특성의 차이가 제한적인 1호기에 적용하였다. 보일러 최상부 급탄기-F가 기동 되었을 때는 NOx 변화가 크기 때문에 PID 제어기 Gain Parameter가 크게 변화되는 가변 PID 제어 튜닝도 실시하였다.20)
그 결과, Fig. 12, 13과 같이 OO화력 4호기에서 시험했던 이전 결과와 비교해서 출력 460 MW 전후 구간에서 공급밸브 개도 변화는 기존 49~79%(↕30%)에서 59~68%(↕9%)으로 변화폭이 감소하였으며, 암모니아 유량은 기존 52~167 kg/h(↕115 kg/h)에서 80~120 kg/h(↕40 kg/h)으로 변화폭이 줄어들어 공급밸브와 암모니아 유량이 안정적으로 유지됨을 확인하였다. 굴뚝 NOx 농도 변화는 이전 0~8 ppm에서 3~6 ppm으로 변화폭이 감소되어 안정적으로 유지됨을 확인할 수 있었다.
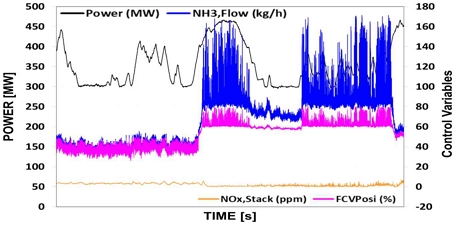
Comparison of Ammonia flow rate and stack NOx Change (before logic change, ’24.02.01 ~ ’24.02.06)
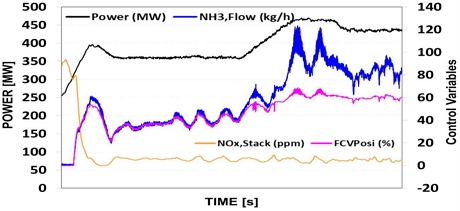
Comparison of Ammonia flow rate and stack NOx Change (after logic change, ’24.04.05 ~ ’24.04.20)
또한 제어 로직 개선 전 급탄기 F 기동 시는 공급 밸브와 암모니아 유량이 크게 변화하면서 굴뚝 NOx는 0~2 ppm으로 유지되지만, 암모니아가 과다하게 주입되며 GGH Cooler 차압이 증가하는 등 설비에 문제가 발생하였으나, 변경 이후에는 급탄기 F 기동 시 공급밸브와 암모니아 유량의 변동이 감소되면서 굴뚝 NOx 또한 3~6 ppm으로 정상운전 시와 유사하게 안정적으로 유지됨을 확인할 수 있었다.
4.2 암모니아 슬립 현상 감소
암모니아 슬립과 관련하여 변경 전 ’24년 2월 1일부터 6일까지 암모니아 유량 제어 로직 변경 전 운전 결과에 따르면(Fig. 14, 15), 출력 454 MW에서 탈질설비 A의 암모니아 슬립은 평균 11.64 ppm이고, 탈질설비 B에서의 암모니아 슬립은 평균 3.36 ppm을 나타냈으나, 로직 변경 후 ’24년 4월 10일부터 25일까지의 운전 자료에 따르면, 출력 454 MW에서 탈질설비 A는 평균 1.89 ppm을, 탈질설비 B는 평균 0.72 ppm을 나타내어 변경 전보다 탈질설비 A는 16.2%, 탈질설비 B는 21.4% 수준까지 암모니아 슬립 현상이 감소한 것으로 나타났다.
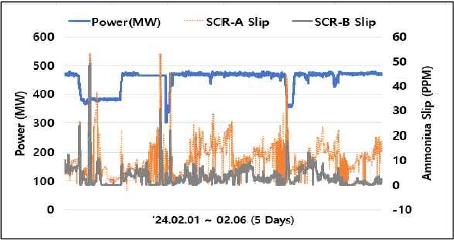
Ammonia Slip trend (Before change)
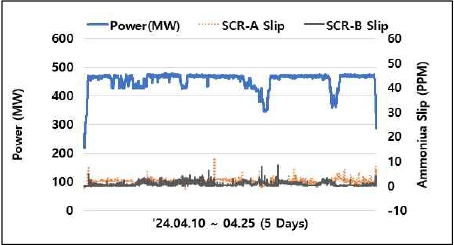
Ammonia Slip trend (After change)
SCR-A와 SCR-B 간 슬립 감소율의 차이는 Duct 내부 편류로 인한 분석기 설치 위치별 NOx·NH3 분포 편차에서 기인한 것으로 판단되며, 이는 두 트레인의 유동 분배 불균형이 슬립 저감 효과에도 동일하게 반영된 결과로 해석된다. 단, 변경 전·후 시점의 계절적 차이에 따른 연소 조건 등의 변동 가능성은 추가 검증이 필요하다.
4.3 GGH Cooler 차압 감소
발전기 출력은 454 MW로 유지되었으며, 탈질설비 A 및 B에서의 평균 암모니아 슬립은 각각 1.89 ppm과 0.72 ppm으로 측정되었다(Fig. 16, 17).
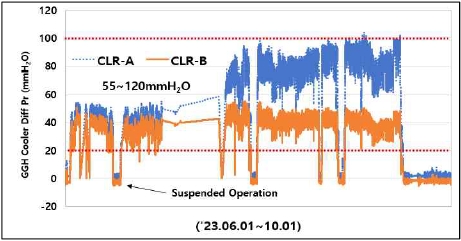
GGH Cooler Diff Pr reduction (Before)
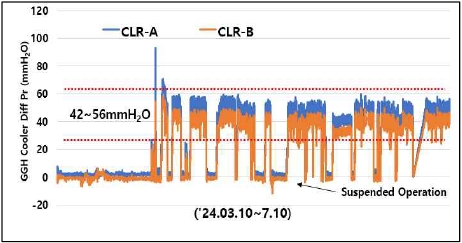
GGH Cooler Diff Pr reduction (After)
로직 변경 전에는 암모니아의 과다 주입으로 반응하지 않은 암모니아가 탈황설비 냉각기의 Tube에 부착되어 GGH Cooler 차압이 2개월 만에 50 mmH2O에서 120 mmH2O까지 상승하여 보일러 운전이 불가능한 상태에 도달하였으나 변경 이후 탈황설비 GGH Cooler의 차압이 A는 50~56 mmH2O로 B는 42~46 mmH2O로 GGH Cooler 차압 기준인 79 mmH2O 이내로 계속 유지되어 정상적인 운전이 지속될 수 있었다.
4.4 효과 분석
먼저, 암모니아 유량제어가 안정적으로 유지됨에 따른 경제적 효과 분석 결과 암모니아가 과다 주입되지 않고 유량 변화폭이 감소하여 암모니아 사용량 감소로 Table 3, 4의 결과와 같이 OO화력은 호기당 약 1.25억 원의 암모니아 소모 비용이 절감됨을 확인할 수 있었다.
Ammonia usage reduction(OO Unit 1)
Calculating emissions when average NOx decreases by 2 ppm
그리고 암모니아 유량 제어의 안정적인 운전에 따라 굴뚝 NOx 배출이 기존 최대 8 ppm에서 운전되었으나 자체 규제치인 최대 6 ppm으로 운전되어 평균 2 ppm을 낮출 수 있어 연간 NOx 배출량을 161.78톤 감축할 수 있게 되었다.21)
단, 연간 암모니아 저감량 산정 시, 단기간 시험 결과를 단순환산할 경우, 계절별 운전 조건 변화에 따른 오차를 줄이고자 6년 평균 발전량을 적용하였다. 또한 본 경제성 분석의 실제 절감액은 연간 발전량 및 암모니아 시장가격 변동에 따라 달라질 수 있다.
5. 결 론
본 연구는 석탄화력발전소 SCR 탈질설비의 암모니아 유량의 정밀제어를 위하여 실제 운전데이터 2,629,176건을 기반으로 다중선형회귀분석을 적용하여 최적 제어산식 및 로직을 구축하였다.
OO 1~4호기의 기존 제어 로직은 SCR 출구 NOx에만 의존하는 피드백 중심 구조로 인해 입구 NOx 변동에 선제적으로 대응하지 못하고, 제어밸브 개도의 큰 변화, 암모니아 과다 주입, 규제치 초과 등 다양한 문제가 지속적으로 발생해 왔다. 특히 자동 운전 시 밸브 개도가 50~75% 구간에서 과도하게 변화하고 암모니아 유량은 60~170 kg/h 범위로 크게 변화하여 안정적 제어가 어려운 상황이 계속되었다.
이에 본 연구는 탈질설비 입구 NOx와 총 연료 유량(Coal Flow)을 주요 독립변수로 선정하여 다중선형회귀식을 도출하였으며, 암모니아 유량제어를 위한 실증적 예측식을 확보하였다. 예측 기반 제어 모델을 적용하여 검증한 결과 적용 전 암모니아 공급 유량 대비 변동폭이 크게 감소하였고, 이는 새로운 제어 로직 기반으로 설비 운영이 최적화될 수 있음을 확인하였다.
본 연구에서 도출된 개선 로직을 OO화력 4호기와 1호기에 적용한 결과, 암모니아 유량과 밸브의 변화가 대폭 감소하였다. 기존 52~167 kg/h까지 움직이던 유량은 80~120 kg/h로 대폭 감소하였고, 밸브 개도 변화도 기존 대비 10~20%p 줄어들었다. 경제성 면에서도 개선 후 연간 암모니아 사용량이 약 124톤 절감되어 약 1.25억 원의 비용 절감 효과가 확인되었으며, NOx 배출량 역시 연간 161.78톤 감소하는 환경적 효과를 확인하였다.
마지막으로 본 연구에서 적용한 다중선형회귀분석기반의 제어 로직 개발기법은 기존 PID 제어 및 경험적 제어 로직 설계에서, 좀 더 안정적으로 설비운영이 가능한 제어 방식을 개발할 수 있음을 확인하였고, 향후, 발전소 탈질설비 SCR뿐 아니라 유량제어가 필요한 다양한 플랜트에도 확대 적용할 수 있어 산업 공정 제어 로직 개선에 적용하여 설비의 안정적 운영에 기여할 것으로 사료된다.
Author contributions
T. S. Kim; Conceptualization, Methodology, Formal analysis, Software, Data curation, Writing–original draft, Visualization. J. S. Kim; Investigation, Data curation, Writing-review & editing. S. Kim; Conceptualization, Supervision, Project administration, Writing-review & editing.
References
-
I. Nova and E. Tronconi (eds.), 2014, “Urea-SCR Technology for DeNOx After Treatment of Diesel Exhausts”, Springer, New York.
[https://doi.org/10.1007/978-1-4899-8071-7]

- D. E. Seborg, T. F. Edgar, D. A. Mellichamp and F. J. Doyle, 2016, “Process Dynamics and Control”, 4th ed., Wiley, Hoboken, NJ.
- Korea East-West Power Co., Ltd., 2023, “Operation Guideline for SCR DeNOx System in Coal-Fired Power Plant (Revised Edition)”, Internal Technical Report, 1-80.
-
P. Forzatti, 2001, “Present Status and Perspectives in De-NOx SCR Catalysis”, Applied Catalysis A: General, 222(1-2), 221-236.
[https://doi.org/10.1016/S0926-860X(01)00832-8]
-
G. Busca, L. Lietti, G. Ramis and F. Berti, 1998, “Chemical and Mechanistic Aspects of the Selective Catalytic Reduction of NOx by Ammonia over Oxide Catalysts: A Review”, Applied Catalysis B: Environmental, 18(1-2), 1-36.
[https://doi.org/10.1016/S0926-3373(98)00040-X]
-
K. H. Park and W. S. Cha, 2012, “NOx Removal of NH3-SCR Catalysts with Operating Conditions”, Journal of the Korea Academia-Industrial Cooperation Society, 13(11), 5610-5614.
[https://doi.org/10.5762/KAIS.2012.13.11.5610]
- H. J. Lee, J. S. Yang and J. H. Kim, 2021, “An Experimental Study on SCR Slip Ammonia Reduction under Ceria-based Catalysts”, Proceedings of the 2021 Spring Conference of the Korean Society for Energy, 183.
-
J. S. Ha, 2019, “A Study on the Uniform Mixing of Ammonia-Air with the Change of Ammonia Supply Device Shape in a De-NOx System”, Journal of the Korean Institute of Gas, 23(3), 20-26.
[https://doi.org/10.7842/kigas.2019.23.3.20]
- H. Cho, D. Kang, S. Park, J. Lee and C. Ryu, 2022, “Predictive Model of NOx Concentration at Exit of Thermal Power Plant Boilers Based on Deep Learning”, Abstracts of the 64th KOSCO Symposium (Autumn 2022), 138-141.
-
L. Cao and J. Zhang, 2024, “Applications and Analyses of Ammonia Slip Control Based on Precise Ammonia Injection Technologies Guided by Big Data”, Clean Energy, 8(6), 37-49.
[https://doi.org/10.1093/ce/zkae072]
-
P. Xie, G. Zhang, Y. Niu and T. Sun, 2021, “Selective Catalytic Reduction System Ammonia Injection Control Based on Deep Deterministic Policy Reinforcement Learning”, Frontiers in Energy Research, 9, 725353.
[https://doi.org/10.3389/fenrg.2021.725353]
- D. C. Montgomery, E. A. Peck and G. G. Vining, 2021, “Introduction to Linear Regression Analysis”, 6th ed., Wiley, Hoboken, NJ.
-
J. W. Choi, J. I. Baek, J. J. Kim and P. S. Won, 2023, “Case Study on NOx Emissions from Cement Kiln before and after Applying Multi-stage Combustion Technology”, Journal of the Korean Recycled Construction Resources Institute, 11(3), 267-275.
[https://doi.org/10.14190/JRCR.2023.11.3.267]
- Ministry of Environment and Korea Environment Corporation (eds.), 2024, “Operation Manual for the Stack Remote Monitoring System (CleanSYS)”, Ministry of Environment, Sejong.
-
N. R. Draper and H. Smith, 1998, “Applied Regression Analysis”, 3rd ed., Wiley, Hoboken, NJ.
[https://doi.org/10.1002/9781118625590]
- L. Ljung, 1999, “System Identification: Theory for the User”, 2nd ed., Prentice Hall PTR, Upper Saddle River, NJ.
- R. A. Fisher, 1925, “Statistical Methods for Research Workers”, Oliver and Boyd, Edinburgh.
-
D. W. Marquardt, 1970, “Generalized Inverses, Ridge Regression, Biased Linear Estimation, and Nonlinear Estimation”, Technometrics, 12(3), 591-612.
[https://doi.org/10.1080/00401706.1970.10488699]
-
J. Henseler, C. M. Ringle and R. R. Sinkovics, 2009, “The Use of Partial Least Squares Path Modeling in International Marketing”, Advances in International Marketing, 20(4), 277-319.
[https://doi.org/10.1108/S1474-7979(2009)0000020014]
-
M. G. Min, C. G. Jung, K. H. Lee, J. K. Lee and H. J. Kim, 2014, “A Simulation Method of PID Tuning with Process Modeling in Operating Nuclear Power Plants”, The Transactions of the Korean Institute of Electrical Engineers, 63(4), 290-294.
[https://doi.org/10.5370/KIEEP.2014.63.4.290]
- National Institute of Environmental Research, 2023, “Air Pollutant Emission Factor Guidelines for Stationary Sources”, National Institute of Environmental Research.