SCM440 단속선삭 가공 시 표면거칠기 최적화 연구

초록
SCM440 고경도강의 단속선삭 가공은 공구와 공작물 간의 간헐적 접촉으로 인해 반복적인 충격과 진동이 발생하며, 이로 인해 표면 품질 저하와 공구 마모가 유발될 수 있다. 특히 비원형 및 비대칭 형상의 가공에서는 이러한 현상이 더욱 심화되어 가공 안정성 확보가 어려워진다. 본 연구에서는 다구치 실험계획법을 적용하여 절삭 속도, 이송 속도, 절삭 깊이 변화에 따른 표면거칠기 특성을 분석하였다. 실험 결과, 이송 속도가 가장 큰 영향을 미치는 변수로 나타났으며, 절삭 속도 140 m/min, 이송 속도 0.1 mm/rev, 절삭 깊이 1.0 mm에서 표면거칠기(Ra)는 0.979 μm로 확인되었다. 이는 초기값인 4.49 μm 대비 약 78% 개선된 수치로, SCM440 단속선삭 가공에 적용가능한 재현성 있는 최적 조건을 제시하였다.
Abstract
Interrupted turning of SCM440 hardened steel involves intermittent contact between the tool and workpiece, which induces repeated impact and vibration. These conditions can deteriorate surface quality and accelerate tool wear. In particular, non-circular and asymmetric geometries aggravate this effect, making it difficult to ensure machining stability. This study investigates the influence of cutting speed, feed rate, and depth of cut on surface roughness using the Taguchi method. Experimental results show that feed rate has the most significant effect, followed by cutting speed. The optimal surface roughness Ra of 0.98 μm was achieved at a cutting speed of 140 m/min, a feed rate of 0.1 mm/rev, and a depth of cut of 1.0 mm, representing a 78% improvement compared to the initial value of 4.49 μm. These findings present reliable and reproducible optimal conditions for improving surface quality in interrupted turning of SCM440 with non-standard geometries.
Keywords:
SCM440 Alloy Steel, Interrupted Turning, Surface Quality, Process Optimization키워드:
단속선삭, 표면 품질, 공정 최적화1. 서 론
최근 제조 산업에서는 고강도 및 고경도 소재의 활용이 증가함에 따라, 이를 효과적으로 가공할 수 있는 절삭 기술의 개발이 중요한 연구 과제로 대두되고 있다. 특히 항공, 자동차, 금형 산업과 같이 높은 내마모성과 기계적 강도를 요구하는 분야에서는 높은 치수 정밀도와 우수한 표면 품질을 확보할 수 있는 고도화된 가공 기술에 대한 수요가 지속적으로 증가하고 있다.1,2)
정밀가공 공정 중 대표적인 절삭가공 방식인 선삭 가공은 다양한 원통형 부품의 가공에 널리 활용되고 있다. 이 중 단속선삭 공정은 공구와 공작물이 간헐적으로 접촉하는 특성을 가지며, 복잡한 형상 또는 비정형 구조를 갖는 부품의 가공에 특히 효과적인 방법으로 주목받고 있다.3) 그러나 이러한 간헐적 접촉은 반복적인 충격, 진동, 급격한 열 변동을 유발하여 공구 마모를 가속시키고 표면 품질 저하를 초래하는 문제점이 존재한다. 특히 crank shaft, cam shaft 등과 같은 비대칭 또는 비원형 형상의 가공에서는 절삭력이 불규칙하게 작용하여 가공 정밀도 확보가 어렵고, 표면거칠기의 편차도 증가하는 경향을 보인다.4)
기존 연구들은 SCM440 소재의 연속선삭 최적화와 대칭형 단속선삭에서의 공구 성능 분석을 중심으로 수행되었다. SCM440 소재의 연속선삭 가공에서는 다구치법을 활용한 공정 최적화 연구들이 수행된 바 있다. Thirumalai5) 등은 L9 직교배열을 적용하여 절삭 속도, 이송 속도, 절삭 깊이가 표면거칠기 및 공구 마모에 미치는 영향을 분석하였으며, 이송 속도가 표면거칠기에 가장 큰 영향을 미치는 인자임을 확인하였다. Arunnath6) 등은 코팅 및 비코팅 공구를 대상으로 다구치 기법과 S/N비 분석을 통해 최적 공정조건을 도출하였다.
단속선삭 분야에서는 Bae7) 등이 기계구조용 탄소강의 대칭형 단속선삭 공정에서 절삭 조건이 칩 형성, 공구 및 표면에 미치는 영향을 평가하였으며, Diniz8,9) 등은 고경도강에 대한 단속 및 반단속선삭 공정에서 CBN 공구의 성능을 분석하였으며, 고속 절삭 조건에서 공구 수명 연장 경향을 확인하였다. 또한 Bang10) 등은 SCM440 소재를 대상으로 한 선삭 가공에서 CBN 및 CBN 코팅 공구의 절삭 특성을 비교 분석하였고, 단속선삭 시 축방향 홈이 공구 마모에 중요한 영향을 미친다는 결과를 도출하였다. 그러나 이러한 기존 연구들은 대부분 원형 또는 대칭형 형상 조건을 중심으로 수행되었기 때문에, 비정형 형상 가공에서 발생하는 불규칙한 절삭력 변화 및 표면 품질의 변동성에 대한 체계적인 분석은 미흡한 실정이다.
이에 본 연구에서는 고경도 소재인 SCM440을 대상으로, 비대칭 및 비원형 형상 조건에서의 단속선삭 가공 시 절삭 속도, 이송 속도, 절삭 깊이 등 주요 공정변수가 표면거칠기에 미치는 영향을 다구치 실험계획법을 적용하여 체계적으로 분석하였다. 또한 신호 대 잡음비(signal-to-noise ratio, S/N 비) 및 분산분석(Analysis of variance, ANOVA)을 통해 공정변수가 표면 품질에 미치는 영향을 정량적으로 평가하였다. 이를 통해 최적 가공 조건을 도출하고, 산업계 요구 기준인 Ra 1.5 μm 이하를 만족하는 가공 조건을 실험적으로 검증하여 비정형 형상 단속선삭 공정에 실용 가능한 공정 설계 기준을 제시하고자 한다.
2. 단속가공 조건 및 표면거칠기 평가
2.1 실험장치 및 대상
본 연구에서는 고경도 소재 중 하나로 항공우주, 자동차, 산업 기계 분야에서 널리 활용되고 있는 크롬-몰리브덴 합금강인 SCM440을 실험 소재로 선정하여 단속선삭 가공 실험을 수행하고자 한다.
단속선삭 가공 중에 발생하는 표면거칠기 변화를 효과적으로 분석하기 위하여, Fig. 1과 같이 Crank shaft 형상을 모사한 시편을 설계하였다. 해당 형상은 실제 산업 현장에서의 가공성을 고려함과 동시에, 향후 기초 연구에서의 반복 실험의 용이성을 확보하기 위한 목적으로 채택되었다.
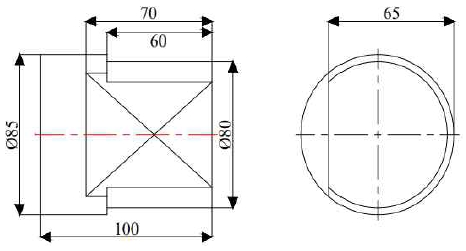
Schematic drawing of workpiece
외경 단속선삭 가공은 CNC선반(Hi-Tech 200A, Hwacheon)을 이용하여 수행되었으며, 해당 장비는 최대 주축 회전수 5,000 rpm, X/Z축 분해능 0.001 mm의 사양을 갖는다.
가공 후 표면거칠기 평가는 Ra를 기준으로 수행되었고, 측정 장비는 접촉식 표면거칠기 측정기(SJ-310, Mitutoyo)를 사용하였다. Cut-off length와 sampling length는 각각 0.8 mm 및 4.0 mm로 설정하였다. 가공 중에 발생할 수 있는 기계적 진동이 측정값에 영향을 줄 수 있음을 고려하여, 측정 신뢰성을 확보하고자 Fig. 2와 같이 가공 방향에 수직인 5개 지점을 선정하여 표면거칠기를 측정하였다. 이 중 최댓값과 최솟값을 제외한 나머지 3개의 값을 산술 평균하여 최종 표면거칠기 값으로 사용하였다.
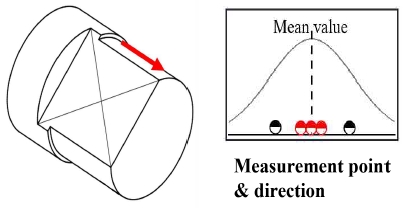
Measurement method of surface roughness
2.2 실험인자 및 조건
선삭 가공에서 가공품의 표면 품질 및 가공 정밀도에 미치는 주요 공정변수는 절삭 속도, 이송 속도, 절삭 깊이 등으로 다양하게 존재한다. 본 연구에서는 SCM440 소재에 대한 단속선삭 가공 시 표면거칠기에 가장 큰 영향을 미치는 절삭 속도, 이송 속도, 절삭 깊이를 실험 변수로 선정하였다. 진동 및 열 영향은 가공 중 발생하는 중요한 인자이나, 실험 환경에 따른 변동성이 크고 체계적 제어가 어렵기 때문에 본 연구의 범위에서는 제외하였으며, 공정변수로서 직접 제어 가능한 3가지 인자에 집중하여 분석을 수행하였다. Table 1은 본 연구에 사용된 공정변수 및 수준을 나타낸 것으로, 산업계에서 적용되는 가공 조건과 실험 장치의 권장 사양을 바탕으로 설정하였다. Fig. 3은 사용된 공구 및 공구 홀더로 TiCN+Al2O3+TiN 삼중 코팅이 적용된 초경 인서트 팁(VBMT 160404 FG CT3000, Taegutec)과 SVJBR 2525 M16 공구 홀더(Taegutec)를 사용하였다.

Process parameters and conditions
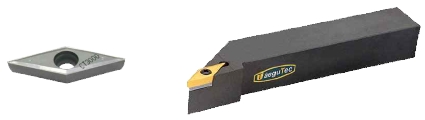
Shape of turning insert and bite holder
3. 공정변수 특성 평가 및 최적화
3.1 공정변수와 표면거칠기의 상관관계
본 연구에서는 비대칭 및 비원형 SCM440 단속선삭 가공 시 각 변수들이 표면거칠기 향상에 미치는 영향을 분석하기 위하여 절삭 속도, 이송 속도, 절삭 깊이를 주요 공정변수로 설정하였다. 이러한 평가 항목들은 가공 표면품질 및 생산 효율성에 직접적인 영향을 미치므로 공정변수의 수준을 세분화한 예비실험을 진행하여 기본특성을 평가하였다. 가공 전 공작물의 초기 표면거칠기는 4.49 μm이다.
절삭 속도가 표면거칠기에 미치는 영향을 분석하기 위하여, 이송 속도와 절삭 깊이는 각각 0.1 mm/rev, 0.5 mm로 고정한 후 실험을 수행하였다.
실험 결과는 Fig. 4에 도시된 바와 같이 절삭 속도가 증가함에 따라 표면거칠기 값은 감소하는 경향을 보였으며, 140 m/min에서 최저값인 1.58 μm를 나타내었다. 이는 절삭 속도가 증가할수록 공구와 공작물의 마찰 시간이 감소되고 진동 및 불규칙성이 완화되어 가공 표면이 안정화되기 때문으로 판단된다. 반면, 100 m/min 이상에서는 변화 폭이 감소하는 경향을 보여 최적 범위를 고려한 절삭조건 설정이 중요함을 보여 준다.
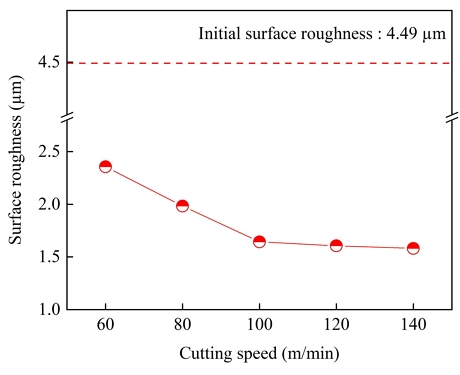
Correlation between cutting speed and surface roughness
Fig. 5는 이송 속도가 표면거칠기에 미치는 영향을 분석한 그래프로, 절삭 속도는 100 m/min, 절삭 깊이는 0.5 mm로 고정하여 실험을 수행하였다. 이송 속도가 0.1 mm/rev에서 0.3 mm/rev로 증가함에 따라 표면거칠기도 증가하는 경향이 나타났다. 이는 이송 속도가 커질수록 공구와 공작물의 접촉 시간이 짧아져 공구의 날이 공작물 표면을 매끄럽게 절삭하는데 한계가 있는 것으로 판단할 수 있다.
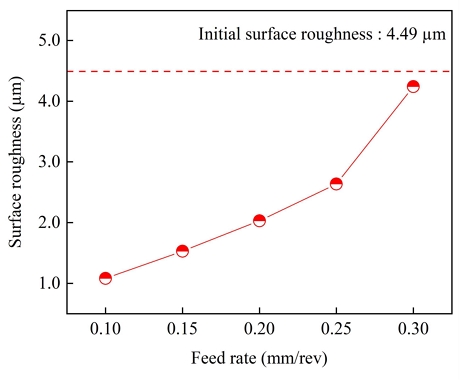
Correlation between feed rate and surface roughness
마지막으로, 절삭 깊이가 표면거칠기에 미치는 영향을 분석하기 위하여 절삭 속도와 이송 속도를 각각 100 m/min와 0.1 mm/rev로 고정한 후 실험을 수행하였다. Fig. 6은 절삭 깊이 변화에 따른 표면거칠기를 나타낸 그래프이다. 각 조건에서 표면거칠기는 0.95~1.3 μm 범위 내에 분포함을 알 수 있었으며, 이는 다른 인자들에 비해 표면거칠기의 변화가 비교적 작은 것으로 나타났다. 이는 절삭 깊이 증가에 따른 접촉 면적 변화가 일정 수준 이상에서는 표면 품질에 큰 영향을 주지 않기 때문으로 판단된다.
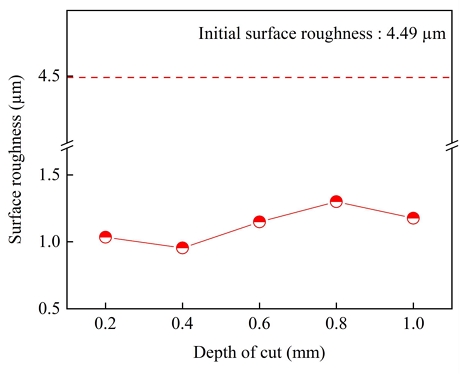
Correlation between depth of cut and surface roughness
3.2 표면거칠기 향상을 위한 공정 최적화
본 연구에서는 예비 실험을 통해 선정된 공정변수와 각 수준을 바탕으로, 비대칭 및 비원형 형상의 SCM440 소재에 대한 단속선삭 가공 시 공정 조건별 표면거칠기 향상 효과를 분석하고 이를 최적화하고자 한다. 다구치 실험계획법은 Taguchi에 의해 개발된 통계적 실험 설계 기법으로, 직교배열표를 활용하여 최소한의 실험 횟수로 공정변수의 영향을 효율적으로 분석할 수 있다.
특히 신호 대 잡음비(S/N 비)를 통해 공정변수의 수준별 영향력을 정량적으로 평가하고 최적 조건을 도출하는 데 널리 활용되고 있다.11) 공정변수의 수준을 체계적으로 평가하고 실험의 효율성을 높이기 위해 다구치 실험계획법을 적용하였으며, 이를 기반으로 Table 2와 같이 L9(33) 직교배열표를 구성하였으며, 실험은 총 9회 랜덤 순서로 수행하였다. 또한 각 조건에 따른 표면 특성의 향상 정도를 정량적으로 평가하기 위하여 식 (1)에 제시된 같이 표면거칠기 계수 SR를 활용하였다.
| (1) |
여기서, Ra,i와 Ra,f는 각각 단속선삭 공정 전후의 공작물 표면거칠기 값을 의미한다.
Experimental conditions and results
이는 표면 상태의 개선 정도를 수치화한 지표로서, 값이 클수록 표면거칠기 향상 정도가 크다는 것을 의미한다. 본 연구에서는 이 계수를 바탕으로 망대특성을 갖는 S/N 비를 식 (2)와 같이 적용하여 분석을 수행하였다.
| (2) |
여기서, n은 각 공정 조건별 실험의 반복 횟수를 의미한다.
Table 2와 Fig. 7은 각 공정 조건에 따른 SR값과 S/N 비를 나타낸 것이다. 절삭 속도 140 m/min, 이송 속도 0.1 mm/rev, 절삭 깊이 1.0 mm인 7번 공정 조건에서 가장 우수한 표면을 얻을 수 있었다. 이 공정 조건에서 평균 표면거칠기 값은 0.98 μm로 측정되어 초기 표면거칠기 값인 4.49 μm에 비해 약 78% 감소하였음을 확인하였다. 반면, 3번 공정 조건인 60 m/min, 0.3 mm/rev, 1.0 mm에서 평균 표면거칠기 값이 5.34 μm로 나타나 가공 표면의 품질 향상에 부정적인 영향을 미친 것으로 판단된다. 또한 이송 속도가 0.3 mm/rev인 3번, 6번, 9번 공정 조건에서 S/N 비가 가장 낮게 나타남으로써, 해당 조건이 단속선삭 가공에서 표면거칠기의 향상을 방해하는 요인임을 확인할 수 있었다. 즉, 이송 속도가 높을수록 공구의 흔적이 공작물 표면에 더 뚜렷하게 남아 표면거칠기가 증가하는 경향을 나타내는 것으로 판단할 수 있다.
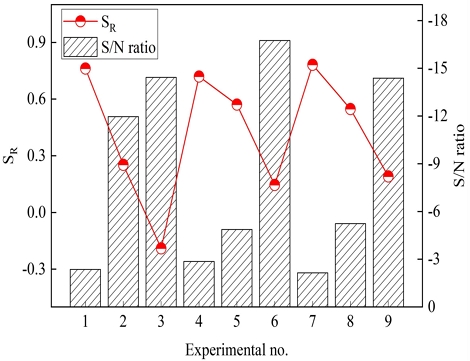
S/N ratio and surface roughness improvement in interrupted turning
Fig. 8은 절삭 속도, 이송 속도, 절삭 깊이의 수준 변화에 따른 S/N 비를 나타낸 주 효과도이다. 이송 속도는 각 수준 간 S/N 비 변화 폭이 가장 크기 때문에 표면거칠기 변화에 가장 민감한 인자로 확인되었다. 따라서 적절한 이송 속도는 공구의 안정적인 절삭공정을 가능하게 하고 공구와 공작물 간의 상호작용을 원활하게 유지하는 데 기여한다. 절삭 속도와 절삭 깊이는 상대적으로 S/N 비의 변화가 작아, 이송 속도에 비해 표면품질 개선에 미치는 영향이 적음을 보여 준다. 따라서 비정형 형상 SCM440의 단속선삭 가공에서 표면품질을 가장 효과적으로 향상시킬 수 있는 최적 공정 조건은 가장 높은 S/N 비를 나타낸 A3B1C3으로, 7번 실험과 동일조건인 절삭 속도 140 m/min, 이송 속도는 0.1 mm/rev, 절삭 깊이 1.0 mm라고 할 수 있다.
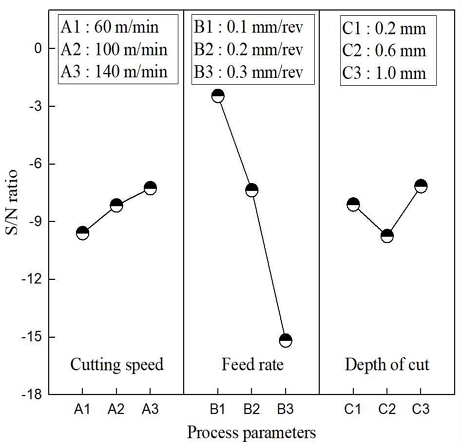
Main effect of process parameters on surface improvement
Table 3은 분산분석 결과를 나타낸 것으로, 이송 속도, 절삭 깊이, 절삭 속도 순으로 표면거칠기에 영향을 미치는 것으로 나타났다. 특히 이송속도의 F-값은 29.9로 유의수준 α=0.05에서의 기각값이 19를 초과하므로, 해당인자가 95% 신뢰수준에서 통계적으로 유의함을 알 수 있었다.
ANOVA of surface improvement in interrputed turning
4. 단속선삭 가공 시 재현성 평가
본 연구의 실험 결과에 대한 신뢰성을 확보하고자 도출된 공정 최적화 조건을 바탕으로 추가검증실험을 수행하였다. 검증실험은 다구치 S/N 비 분석을 통해 도출된 최적 공정 조건인 절삭 속도 140 m/min, 이송 속도 0.1 mm/rev, 절삭 깊이 1.0 mm에서 수행하였다. Fig. 9는 최적 가공 조건에서 취득한 유효 측정값의 분포를 나타낸 것으로, 측정값은 0.915~1.009 μm의 범위 내에 분포하였다. 평균 Ra값은 0.975 μm, 표준편차(SD)는 0.028 μm로 산출되었으며, 이는 반복 측정 시 측정값의 산포가 작으므로 실험의 재현성과 신뢰성을 입증한다. 또한 최종 실험 후의 표면거칠기 값이 산업계에서 요구하는 표면거칠기 기준인 1.5 μm 이하로 나타났으며, 이는 본 연구에서 도출한 가공 조건이 우수한 표면 품질을 확보하는 데 효과적임을 입증한다. 또한 본 연구에서 도출한 최적 조건은 자동차 크랭크샤프트 및 캠샤프트와 같은 단속 선삭 부품에 적용될 수 있으며, 요구 표면거칠기를 만족하면서도 생산성을 고려한 가공 조건이라는 점에서 실제 생산라인 적용성이 있다. 따라서 사이클 타임 증가를 억제하고, 안정적인 가공을 통해 공구마모 및 공구교환 빈도 감소에도 기여할 수 있을 것으로 판단된다.
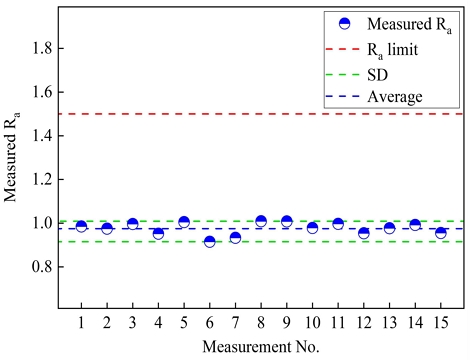
Distribution of surface roughness measurements at optimal cutting condition
5. 결 론
본 연구에서는 SCM440의 단속선삭 가공 시 절삭 조건의 변화가 표면거칠기에 미치는 영향을 실험적으로 규명하고, 최적의 가공 조건을 제시하는 데 목적을 두었다. 이를 위해 절삭 속도, 이송 속도, 절삭 깊이를 주요 공정변수로 선정하고, 다구치 실험계획법을 활용하여 실험을 수행하였다. 실험 결과의 신뢰성을 높이기 위하여 검증 실험을 진행하였으며, 주요 결론은 다음과 같다.
1) 절삭 속도가 증가함에 따라 표면 상태가 향상되는 경향을 보였으며, 절삭 속도가 100 m/min 이상에서는 표면 품질의 변동이 작아지는 안정 구간이 확인되었다.
2) 이송 속도가 증가할수록 표면 품질은 악화되었으며, 최소 이송 조건인 0.1 mm/rev과 최대 이송 조건인 0.3 mm/rev에서 Ra값을 비교한 결과, 각각 1.08 μm와 4.24 μm로 나타남을 알 수 있었다.
3) 절삭 깊이의 변화는 표면거칠기에 비선형적인 영향을 미쳤으며, 전체 실험 범위(0.2~1.0 mm)에서 표면거칠기 변화폭이 0.95~1.3 μm로 이송 속도(1.08~4.24 μm) 및 절삭 속도에 비해 현저히 작아 표면 품질에 미치는 영향이 상대적으로 작은 것으로 나타났다. 특히 절삭 깊이 0.4 mm 조건에서 표면거칠기가 0.95 μm로 가장 낮게 측정되어 가장 우수한 표면을 얻을 수 있었다.
4) S/N 비 분석 결과, 절삭 속도 140 m/min, 이송 속도 0.1 mm/rev, 절삭 깊이 1.0 mm 조건에서 SCM440 표면이 초기 대비 약 78% 향상되었다. 또한 ANOVA 분석 결과, 이송 속도가 가장 큰 영향을 미치는 변수로 나타났으며, 절삭 속도와 절삭 깊이는 상대적으로 영향이 낮고 통계적으로 유의하지 않은 수준이었다.
5) 도출된 최적 조건을 바탕으로 검증 실험을 수행한 결과, 표면거칠기는 평균 0.98 μm로 측정되어 산업계의 요구 기준에 부합함을 확인하였다. 이는 자동차 크랭크샤프트 및 캠샤프트와 같은 단속 선삭 부품의 표면품질 확보에 유효한 조건임을 의미한다.
Author contributions
J. Y. Lee; Conceptualization, Simulation, Investigation, Writing-original draft. J. H. Lee; Data analysis, Investigation, Writing-review & editing. J. S. Kwak; Supervision, Writing-review & editing.
References
-
S. Wojciechowski, G. M. Królczyk and R. W. Maruda, 2020, “Advances in Hard–to–Cut Materials: Manufacturing Properties, Process Mechanics and Evaluation of Surface Integrity”, Materials, 13(3), 612.
[https://doi.org/10.3390/ma13030612]

-
T. Cui, 2024, “Precision Machining of Hard-to-Cut Materials: Current Status and Future Directions”, International Journal of Advanced Computer Science and Applications, 15(10), 861-871.
[https://doi.org/10.14569/ijacsa.2024.0151088]
-
R. Pavel, I. Marinescu, M. Deis and J. Pillar, 2005, “Effect of Tool Wear on Surface Finish for a Case of Continuous and Interrupted Hard Turning”, Journal of Materials Processing Technology, 170(1-2), 341-349.
[https://doi.org/10.1016/j.jmatprotec.2005.04.119]
-
M. Nayak, R. Sehgal and R. Kumar, 2021, “Investigating Machinability of AISI D6 Tool Steel Using CBN Tools during Hard Turning”, Materials Today: Proceedings, 47(13), 3960-3965.
[https://doi.org/10.1016/j.matpr.2021.04.020]
-
R. Thirumalai, S. Srinivas, T. Vinodh, A. L. K. Kumar and M. K. Kumar, 2014, “Optimization of Surface Roughness and Flank Wear in Turning SCM440 Alloy Steel Using Taguchi Method”, Applied Mechanics and Materials, 592-594, 641-646.
[https://doi.org/10.4028/www.scientific.net/AMM.592-594.641]
-
A. Arunnath and P. H. S. Masooth, 2021, “Optimization of Process Parameters in CNC Turning Process on Machining SCM440 Steel by Uncoated Carbide and TiCN/Al₂O₃/TiN Coated Carbide Tool under Dry Conditions”, Materials Today: Proceedings, 45(7), 6253-6269.
[https://doi.org/10.1016/j.matpr.2020.10.699]
-
M. I. Bae, 2018, “Observation of Chip Shape and Tool Damage with Interrupted Cutting of Carbon Steel for Machine Structures(SM20C)”, Journal of the Korean Society of Manufacturing Process Engineers, 17(2), 103-108.
[https://doi.org/10.14775/ksmpe.2018.17.2.103]
-
A. E. Diniz, D. M. Gomes and A. Braghini Jr, 2005, “Turning of Hardened Steel with Interrupted and Semi-interrupted Cutting”, Journal of Materials Processing Technology, 159(2), 240-248.
[https://doi.org/10.1016/j.jmatprotec.2004.05.011]
-
A. E. Diniz and A. J. de Oliveira, 2008, “Hard Turning of Interrupted Surfaces using CBN Tools”, Journal of Materials Processing Technology, 195(1-3), 275-281.
[https://doi.org/10.1016/j.jmatprotec.2007.05.022]
-
H. I. Bang, H. G. Shin, S. H. Oh and T. Y. Kim, 2011, “Cutting Characteristics Comparison between CBN and Coated CBN Tools in Turning SCM440”, Journal of the Korean Society of Mechanical Technology, 13(3), 31-38.
[https://doi.org/10.17958/ksmt.13.3.201109.31]
-
J. H. Lee, S. J. Eom and J. S. Kwak, 2020, “The Process Factor Characteristics and Surface Roughness Prediction of Engineering Plastics in CNC Turning”, Journal of the Korean Society of Manufacturing Process Engineers, 19(6), 73-79.
[https://doi.org/10.14775/ksmpe.2020.19.06.073]